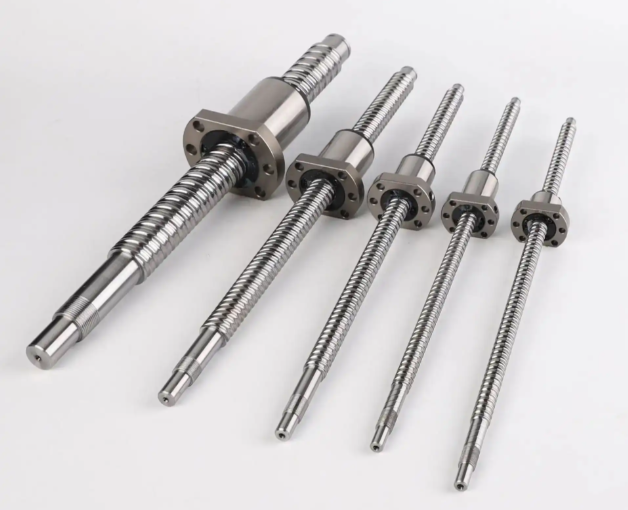
定义:C7、C5、C3 是滚珠丝杆的行程偏差精度等级(依据 GB/T 17587.3 / ISO 3408),表示任意 300mm 行程内实际移动位置与理论位置的允许误差——C7 允许 ±50μm(0.05mm),C5 允许 ±18μm,C3 允许 ±8μm。数字越小,精度越高,价格越贵。
很多人问:"同样是丝杆模组,为什么有的几百块,有的要几千甚至上万?"答案是:丝杆精度等级是直线模组成本的第一分水岭,其次是导轨等级、装配工艺和闭环控制。选对等级,精度够用、成本可控;选错等级,要么精度不够返工,要么为用不上的精度多花几倍的钱。
| 对比维度 | C7(轧制丝杆) | C5(研磨级丝杆) | C3(研磨级丝杆·高精) |
|---|---|---|---|
| 300mm 行程偏差 | ±50μm(0.05mm) | ±18μm | ±8μm |
| 制造方式 | 冷轧滚压成型,无需研磨 | 研磨机床精磨 + 检测 | 研磨 + 温控车间精磨,全检 |
| 定位精度(整模组) | 约 ±0.05~0.1mm | 约 ±0.02~0.03mm | 约 ±0.01mm 级 |
| 重复定位精度 | ±0.02~0.03mm | ±0.01mm 级 | ±0.005mm 级 |
| 丝杆本体成本 | 基准价 | 约 2~3 倍 | 约 4~6 倍 |
| 交付周期 | 常规现货周期 | 需订货研磨 | 需订货 + 全检,周期更长 |
| 典型场景 | 定位搬运、上下料、一般点胶 | 精密检测、激光加工、半导体 | 精密测量仪器、光刻/晶圆 |
一句话总结:C7 是"经济实用档",覆盖 80% 的工业场景;C5 是"精密工艺档";C3 是"高精尖专用档"。等级每上一档,丝杆本体成本大致翻倍,但整模组价格还受导轨、装配、电机闭环方式影响,并非只涨丝杆那一份。
第一步:确认工艺的真实精度需求。 把最终工艺要求倒推成模组定位精度:上下料/搬运一般 ±0.1~0.5mm 就够;点胶、视觉检测通常要 ±0.05mm;激光切割、精密测量往往要 ±0.02mm 以上。先定工艺,再定等级。
第二步:区分"定位精度"与"重复定位精度"。 很多客户混淆两者:定位精度是"走到目标点准不准",重复定位精度是"每次走到同一个点稳不稳"。部分工艺只要求重复精度高(如重复拾放),用 C7 + 伺服闭环 + 反向间隙补偿即可满足,不必上 C5/C3。
第三步:核算开环还是闭环。 同一根 C7 丝杆,配步进电机开环和配伺服电机闭环,实测效果差一个档次。预算有限时,"C7 丝杆 + 伺服闭环 + 螺距误差补偿"往往比"C5 丝杆 + 步进开环"性价比更高——这也是盘岩科技在整机定制方案中常用的组合。
第四步:核对行程与结构约束。 精度与行程强相关:丝杆模组常规行程 0.3~2m,等级越高、行程越长,丝杆直径与预拉伸要求越高。若需 3m 以上长行程,研磨级丝杆成本急剧上升,应转齿轮齿条模组 + 光栅闭环方案(注意:滚珠丝杆不具备自锁能力,垂直轴需另加制动器)。
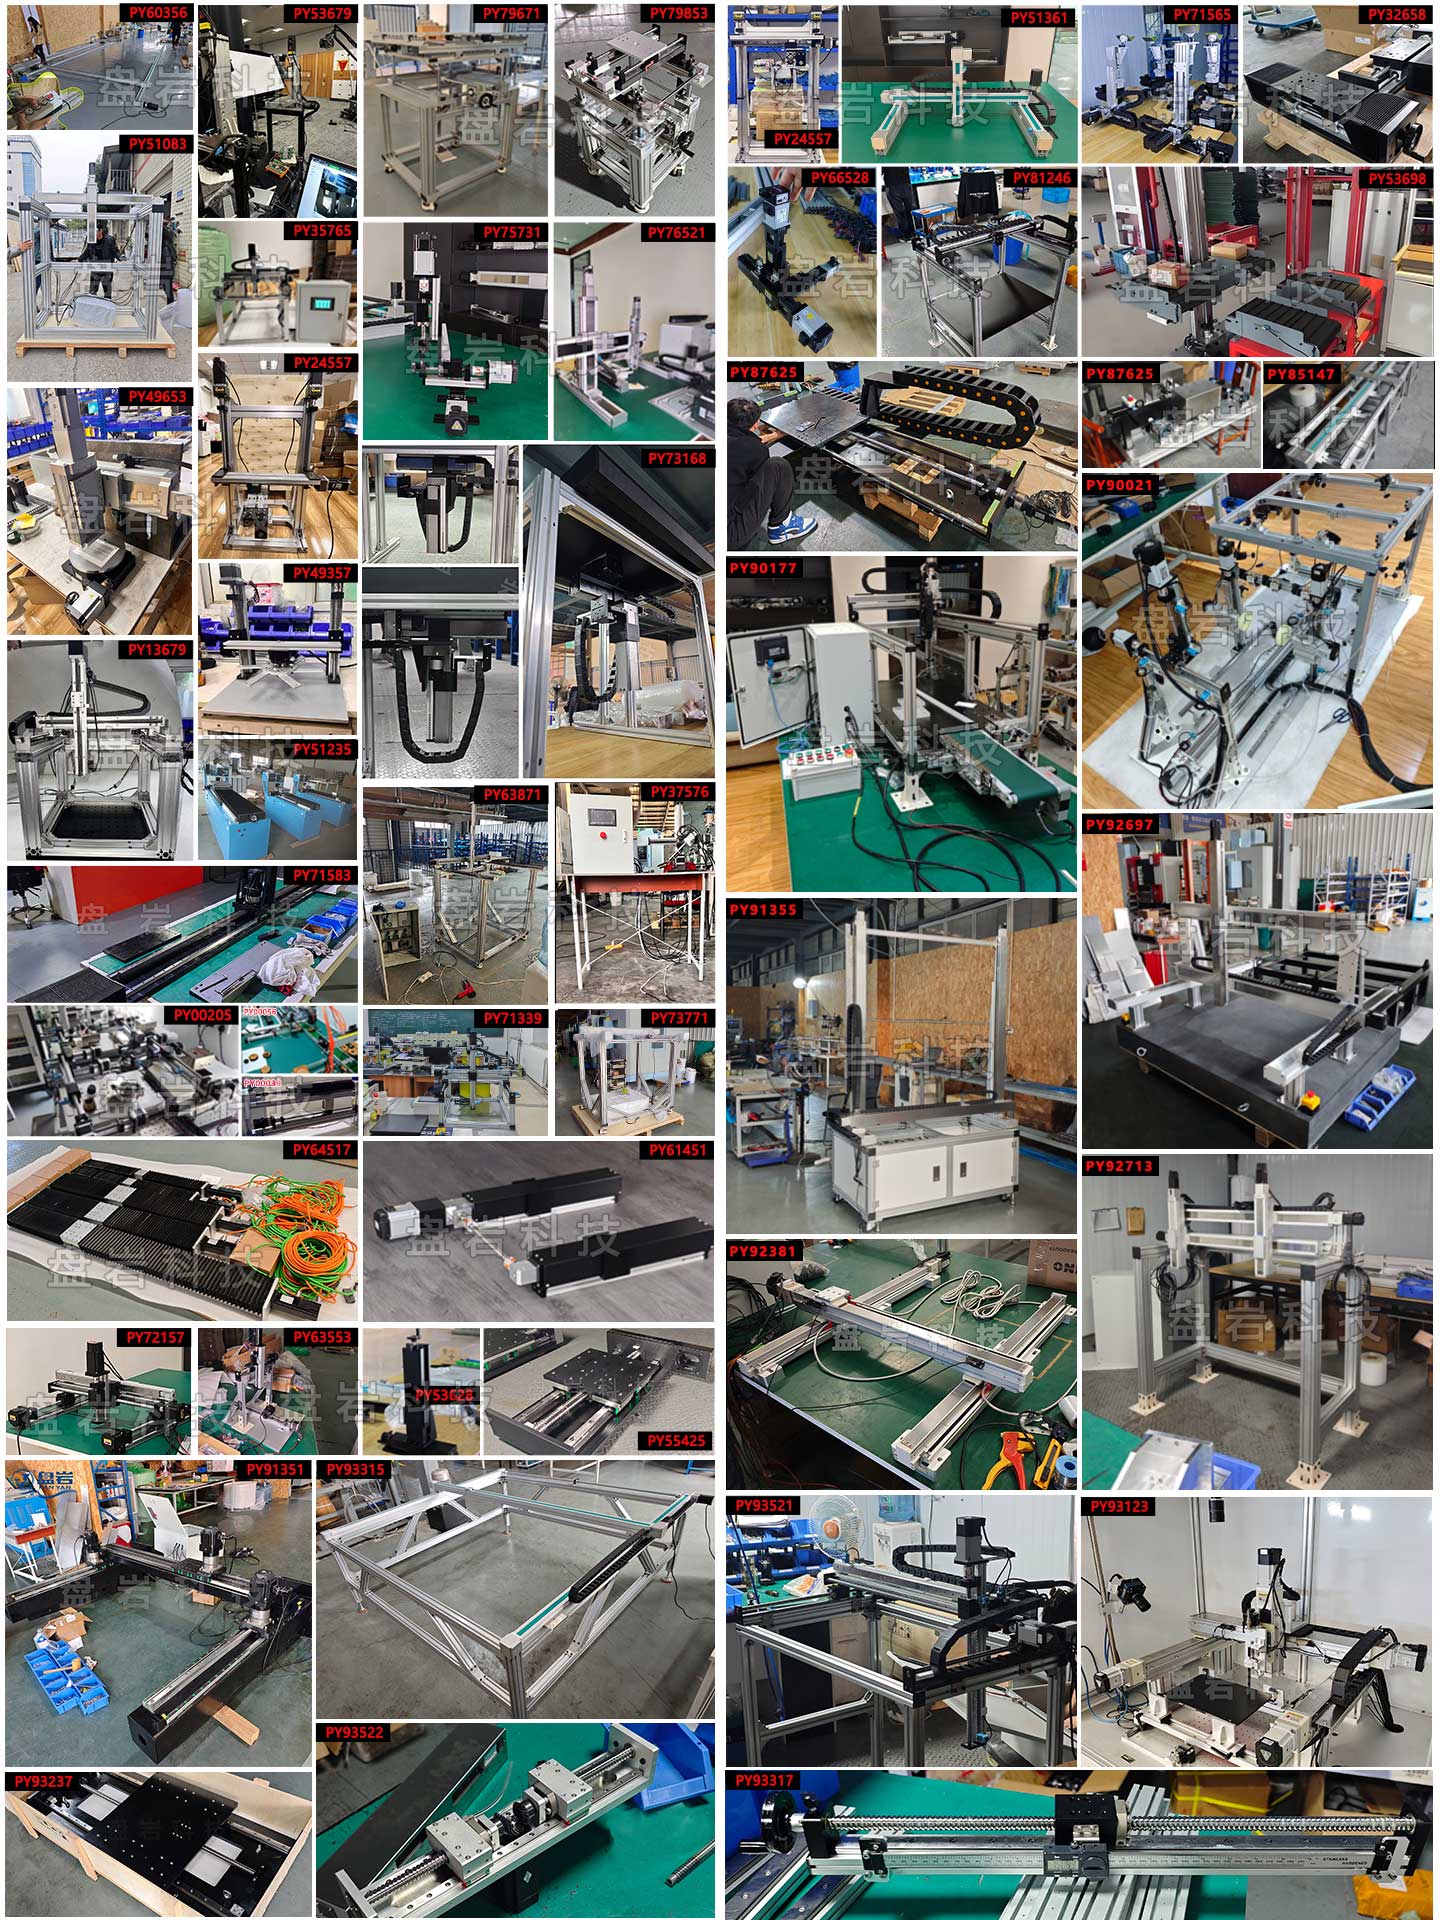
案例一:检测工装升级,C7 就够,不必上研磨级
问题:某汽车零部件厂抽检工装需要 ±0.05mm 定位,采购部门担心精度不够,最初询价全按研磨级丝杆报,单套预算超 3 万元。
盘岩介入:工程师现场核实工艺后确认:该工装只要求"每次停位一致",不苛求绝对位置。
方案:PKH40 丝杆模组(C7 级,定位精度 ±0.05mm)+ 伺服闭环 + 反向间隙补偿。
结果:实测定位 ±0.05mm、重复 ±0.02mm,整套系统 1.2 万元交付,比研磨级方案省下近 2 万元。
案例二:精密测量项目,从 C7 升级到 C5
问题:某电子厂尺寸测量设备用 C7 模组,批量检测时数据漂移,误判率超 3%。
盘岩介入:诊断发现开环步进 + C7 组合的累积误差无法满足测量工艺,测量设备必须控制绝对位置。
方案:PEH80 内嵌式丝杆模组,升级 C5 研磨级丝杆 + 伺服闭环,行程 400mm。
结果:定位精度提升至 ±0.02mm,误判率降到 0.2% 以下,整套滑台模组 2.4 万元。内嵌式结构还省下了设备安装空间。
案例三:激光加工三轴平台,关键轴才上 C3
问题:某激光设备商定制一台 xyz 三轴运动平台,X/Y 要求 ±0.02mm,Z 轴只做升降聚焦,预算却按三轴全研磨级询价,报价过高搁置。
盘岩介入:按"关键轴高配、辅助轴经济配"原则重新分配等级。
方案:X/Y 轴采用 C3 研磨级丝杆 + 光栅全闭环,Z 轴采用 C5 等级 + 制动器(垂直轴防坠落),龙门模组结构整机交付。
结果:整机 4.6 万元,比三轴全 C3 方案省约 30%,X/Y 精度实测 ±0.015mm,客户一次性通过验收。
三个案例指向同一条经验:精度等级是分配出来的,不是全盘拉满堆出来的。
Q1:C7、C5、C3 具体差多少微米?
A:按 GB/T 17587.3 / ISO 3408,任意 300mm 行程内:C7 允许偏差 ±50μm,C5 ±18μm,C3 ±8μm。等级数字越小精度越高。
Q2:为什么研磨级丝杆贵这么多?
A:C7 为冷轧成型,批量生产成本低;C5/C3 需螺纹磨床精磨、恒温车间检测,部分还需全行程激光干涉仪逐段检测,工时和良率成本成倍增加。
Q3:我的设备用 C7 够吗?
A:定位搬运、上下料、一般点胶、视觉定位等场景,C7 + 伺服闭环基本够用;只有精密测量、激光加工、半导体等对绝对位置敏感的工艺才需要 C5/C3。
Q4:C7 丝杆能用误差补偿提升到 C5 水平吗?
A:螺距误差补偿可改善定位精度,但无法改变丝杆本体的行程偏差与回程间隙,适合缩小差距,不能等价替代高等级丝杆。
Q5:非标定制滑台模组可以混用不同等级吗?
A:可以,且推荐。多轴设备按各轴工艺要求分配等级(如 X/Y 高配、Z 轴经济配),是控制整机成本最有效的手段。
Q6:精度等级越高,模组寿命越长吗?
A:不是。寿命主要取决于负载、导轨等级与维护,与精度等级无直接关系。按导轨额定动载荷核算寿命即可(L₁₀=(C/P)³×10⁶ 转)。
Q7:垂直安装的丝杆模组选高等级能防坠落吗?
A:不能。滚珠丝杆摩擦系数极低(约 0.003~0.005),不具备自锁能力,任何精度等级的垂直轴都必须加装制动器或配重。
GB/T 17587.3《滚珠丝杠副 第3部分:验收条件及验收检验》:规定了滚珠丝杆副行程偏差的精度等级划分(C0~C10),C7/C5/C3 即来源于此。
ISO 3408-3:滚珠丝杠国际标准中关于行程偏差的对应规定。
盘岩科技实测数据:PKH40 丝杆模组(C7 级)实测定位 ±0.05mm、重复 ±0.02mm;PEH80 内嵌式模组(C5 研磨级)实测定位 ±0.02mm;来源于 5000+ 非标定制案例库中的交付验收记录。
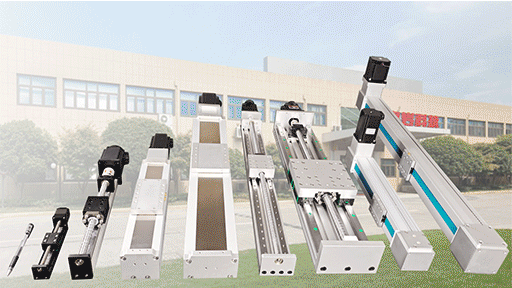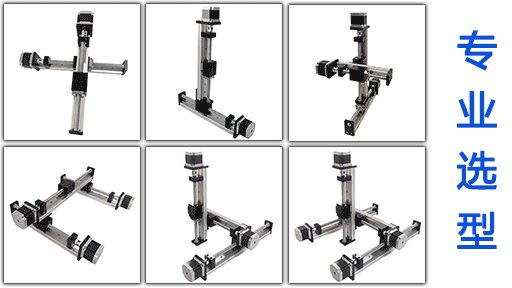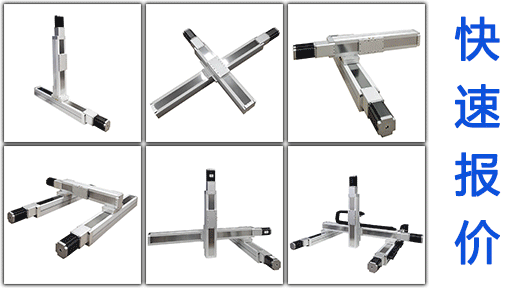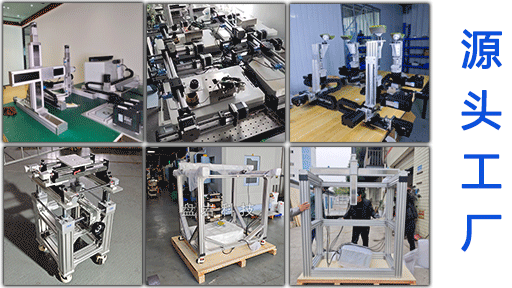
盘岩科技是直线模组源头工厂,国家高新科技企业、ISO9001 认证,累计交付 5000+ 非标定制案例。丝杆模组(开放式 PKH、盖板式 PTH、封闭式 PCH、内嵌式 PEH)、同步带模组(PTB、全封闭 PCB)、齿轮齿条模组(PKL220)及龙门模组、三轴模组整机定制,成都生产基地直供,无中间商,帮企业节省约 60% 采购成本。
把负载、行程、精度、速度、使用环境五项工况发给我们,盘岩工程师免费为您出丝杆精度等级选型方案与 3D 图纸。
参考案例与技术资料